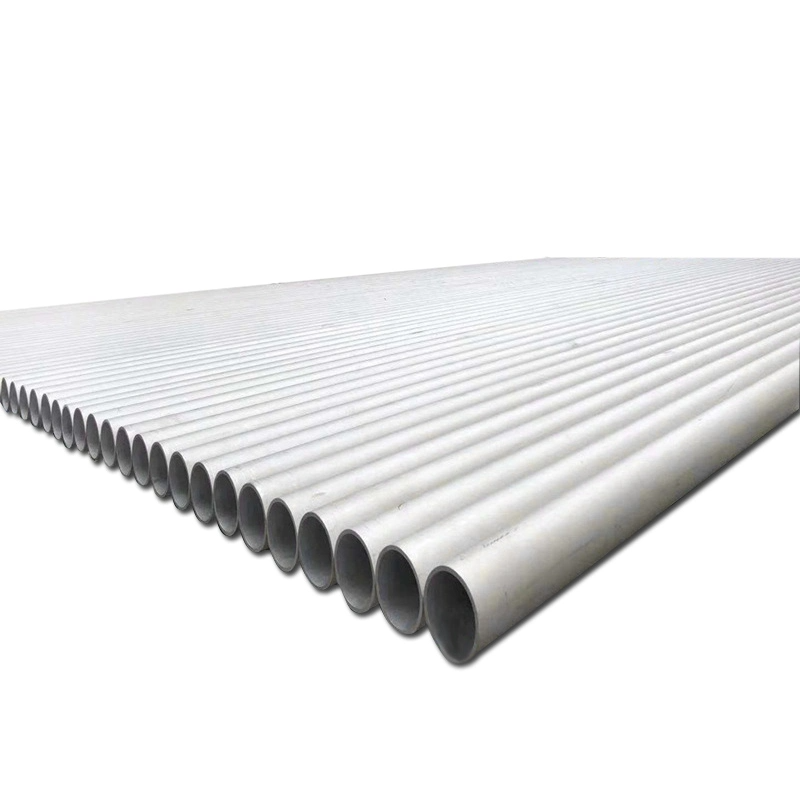
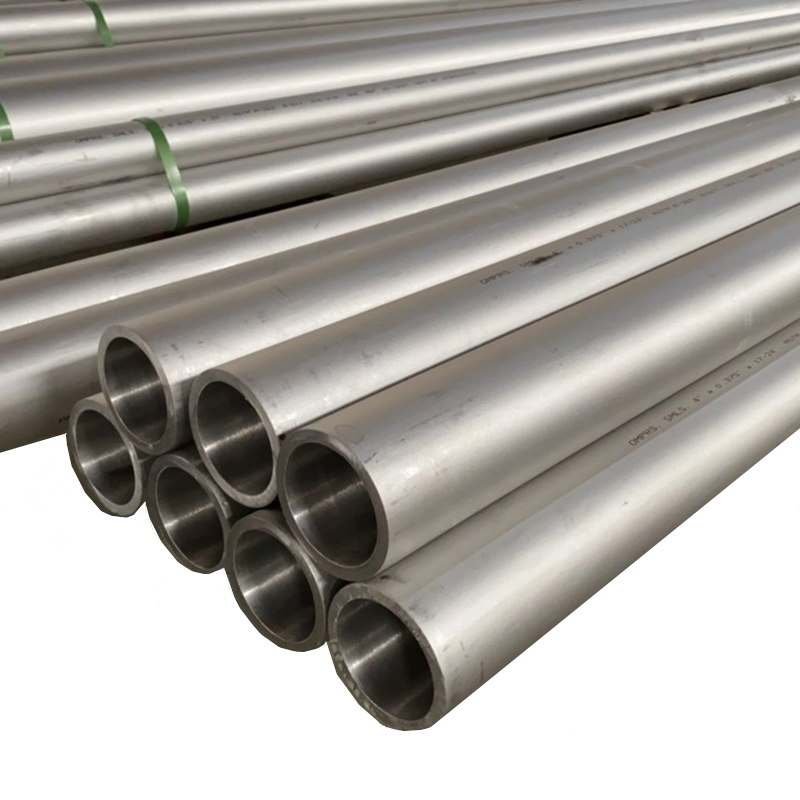
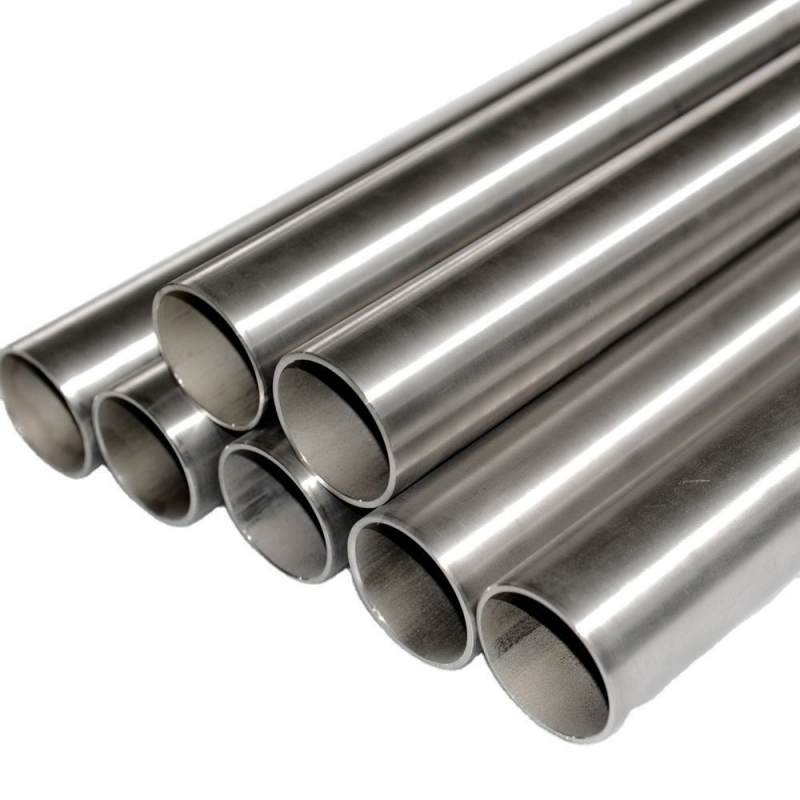
Pitajte deset ljudi što znači hladno valjani nehrđajući čelik i većina će opisati plosnati proizvod: lim ili svitak, gladak s obje strane, obično usmjeren prema laserskom rezaču ili preši. To je fer odgovor, jer su listovi i trake mjesto gdje se ta fraza najviše čuje. Ali ako je vaš rad cijev i cijev, te iste dvije riječi opisuju nešto malo drugačije - stijenku koja drži debljinu koju vaš crtež zahtijeva, vanjski promjer koji ostaje na mjestu duž cijele duljine i površinu koja se sama ponaša tijekom zavarivanja, savijanja i čišćenja.
Proveli smo više od šesnaest godina u izradi nehrđajućih cijevi, tako da smo skloni hladno valjanje gledati iz pogona, a ne sa stranice kataloga. Evo što proces zapravo radi, kako se razlikuje od vrućeg valjanja i što vrijedi provjeriti prije naručivanja.
Hladno valjani nehrđajući čelik je proces, a ne stupanj
Prvo što treba riješiti je uobičajena zabuna. Hladno valjani nije vrsta čelika, broj legure ili rangiranje kvalitete. To je opis kako je materijal reduciran do konačne debljine. Bilo koji austenitni stupanj — 304, 304L, 316L, 321, 347H — plus duplex i super-austenitni razredi mogu se isporučiti u hladno valjanom obliku. Kemija, a time i korozijsko ponašanje, dolazi od taline, a ne od postolja mlina.
Slijed je jednostavan. Vruće valjana zavojnica napušta mlin na visokoj temperaturi, što proizvodi tamnu oksidnu ljusku i prilično veliku varijaciju debljine. Nakon luženja i uklanjanja kamenca, taj se kolut ponovno namotava na sobnoj temperaturi, prolazeći naprijed-natrag između otvrdnutih valjaka, pri čemu se svakim prolazom smanjuje debljina za kontroliranu količinu. Budući da se metal ne zagrijava, on se ne rekristalizira u hodu: svakim prolazom postaje tvrđi, jači i manje rastegljiv. Zato obično slijedi završno žarenje i zašto fraza "hladno valjano" tiho nosi pitanje "i zatim žareno kako?"
Za cijev se ista ideja pojavljuje u dva uobičajena oblika: hladno izvlačenje ili hladno izvlačenje šuplje ljuske kako bi se oblikovala bešavna cijev i hladno smanjenje ili dimenzioniranje zavarene cijevi kako bi se promjer i stijenka doveli u tijesan prozor.
Što proces mijenja u pravoj cijevi
Snaga raste, duktilnost pada
Otvrdnjavanje radom glavni je učinak. Hladno valjana stijenka ima osjetno veću granicu tečenja od iste stijenke u vruće valjanom, potpuno žarenom stanju, što je korisno kada je komponenti potrebna krutost bez dodatne težine. Kompromis je produljenje: tvrda cijev se nevoljko savija i može puknuti na malom radijusu. Ako će se dio nakon isporuke raširiti, proširiti ili oblikovati u rolama, stanje se mora dogovoriti unaprijed, a ne pretpostavljati.
Tolerancije postaju nešto oko čega možete dizajnirati
Hladna redukcija daje daleko bolju kontrolu debljine stijenke, vanjskog promjera, ovalnosti i ravnosti. Ovo je najveći pojedinačni razlog zašto se hladno valjane cijevi pojavljuju u instrumentima, izmjenjivačima topline i hidrauličkim vodovima — dizajneri mogu odrediti tanku stijenku i zapravo je dobiti, bez ugradnje sigurnosne margine koja košta težinu i novac.
U praksi, tolerancije zida na hladno valjanim cijevima smanjene preciznosti mogu se držati samo djeliću onoga što je realno na toplo valjanom teškom zidu. Vrijedi zapamtiti kada vam netko ponudi atraktivnu cijenu u specifikaciji koja tiho ublažava klauzulu o toleranciji.
Površina dolazi čistija
Bez kamenca oksida na visokoj temperaturi znači manje kiseljenja, manje jama izazvanih kiselinom i glatku početnu površinu. To je dvostruko važno: jednom kozmetički, a jednom jer glatkiji unutarnji zid smanjuje otpor, zadržava manje čestica i lakše se čisti i pasivira. Elektrokemijsko poliranje kasnije u ruti može se nadograđivati samo na ono što je isporučeno hladnim valjanjem.
Hladno valjano u odnosu na toplo valjano: usporedni pogled
Ni jedan put nije bolji u apstraktnom smislu. Pravo pitanje je koji odgovara vašem zidu, količini i toleranciji. Donja tablica prikazuje uobičajene razlike; brojevi iza njih dolaze iz standarda i narudžbenice, a ne s marketinške stranice.
| Što uspoređuješ | Vruće valjano | Hladno valjano |
|---|---|---|
| Temperatura oblikovanja | Iznad rekristalizacije stvara se oksidna ljuska | Sobna temperatura, bez kamenca |
| Praktičan zidni asortiman | Srednje teški do teški zidovi, ekonomičan na većim dionicama | Tanke do srednje stijenke, do otprilike 0,5 mm |
| Tolerancija dimenzija | Širi pojas | Uska OD, stijenka i koncentričnost |
| Stanje površine | Pikirano, mat, grublje hrapavosti | Glatka; svijetle nakon žarenja, mogu se polirati do vrlo niskog Ra |
| Snaga isporučena | Žareno, mekše, veće istezanje | Otvrdnuto osim ako nije žareno; veće iskorištenje, manje istezanje |
| Preostalo naprezanje | Niska | Može biti značajan; smanjenje naprezanja je važno prije obrade |
| Tipična upotreba | Strukturni dijelovi, veliki promjer, teški zid | Cijevi instrumenata, cijevi izmjenjivača topline, hidraulički i precizni dijelovi |
Ocjene koje ćete najčešće sresti
Većina upita za hladno valjane cijevi pada na 304 ili 316L, i to s dobrim razlogom. 304 pokriva opću uslugu u zatvorenim prostorima iu blago korozivnim uvjetima. 316L dodaje molibden i nizak udio ugljika, što povećava otpornost na piting u kloridnim okruženjima i sprječava osjetljivost zavara. Osim toga, 321 i 347H pojavljuju se tamo gdje se radne temperature penju, duplex 2205 se pojavljuje u morskim uvjetima i uvjetima bogatim kloridima, a super-austenitni stupnjevi podnose agresivne kemijske struje. Na pitanje o ocjeni odgovara medij, temperatura i režim čišćenja — a ne koji je najlakše kupiti ovaj tjedan.
Završne obrade koje dolaze nakon hladnog valjanja
Hladnim valjanjem cijev se prilagođava veličini; završetak odlučuje kako će se ponašati. Jarko žarenje u kontroliranoj atmosferi vodika je radni konj, koji daje čistu površinu bez kamenca uz vraćanje duktilnosti i otpornosti na koroziju. Odatle se ruta može granati:
- BA cijev — svijetlo žareno, svijetlo iznutra i izvana, uobičajeno u instrumentaciji i plinovodima poluvodiča.
- EP cijev — elektrokemijski polirano za povećanje omjera kroma i željeza na površini, koristi se tamo gdje se o ultra visokoj čistoći ili higijeni ne može raspravljati.
- MP cijev — mehanički polirana do kontrolirane hrapavosti, često određene Ra vrijednošću i pregledane profilometrom.
- Ukiseljeno i pasivirano — praktična, isplativa završna obrada za veće industrijske cijevi.
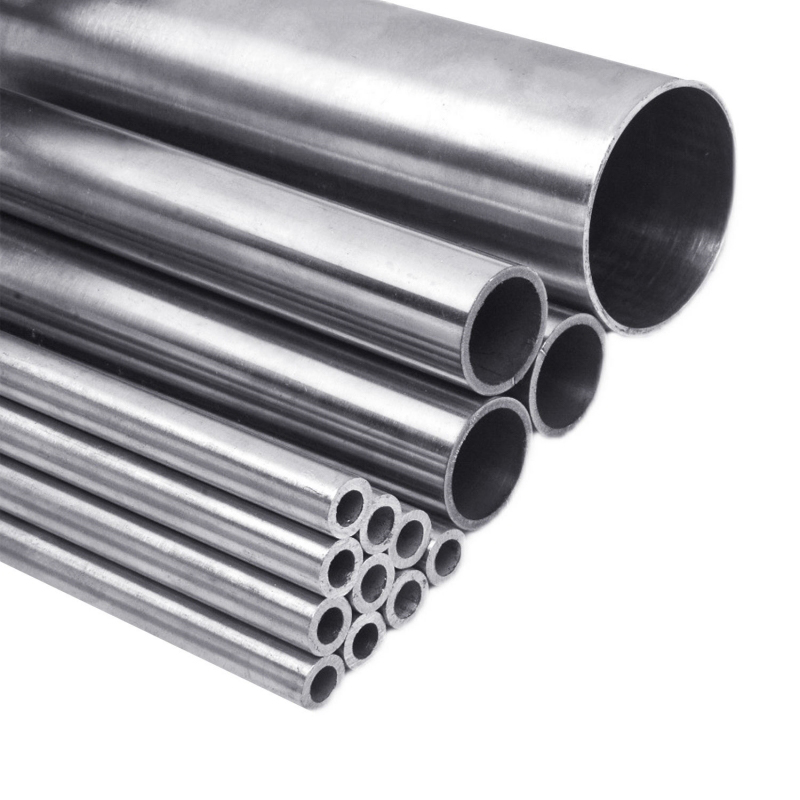 Hladno valjana precizna bešavna MP cijev od nehrđajućeg čelika Mehanički polirana hladno valjana bešavna nehrđajuća cijev za svijetle, čiste površine; provjeriti put procesa, potrebe za pasiviranjem i ostatke poliranja za korozivnu uslugu. Pogledajte proizvod →
Jedno upozorenje koje često ponavljamo: svijetla površina nije automatski pasivna površina. Ako je atmosfera žarenja bila loša ili je poliranje vuklo željezo po zidu, korozija će se pojaviti mjesecima kasnije tijekom rada. Pitajte za rutu procesa, ne samo završno ime.
Gdje hladno valjana cijev od nehrđajućeg čelika zaslužuje svoje mjesto
Zajednička nit u svim primjenama je zahtjev za točnošću ili čistoćom koji toplo valjani proizvod ne može zadovoljiti ekonomski:
- Snopovi izmjenjivača topline i kondenzatora, gdje konzistencija stijenke pokreće toplinske performanse.
- Instrumentalni i impulsni vodovi za mjerenje i kontrolu, gdje je bitan čist provrt bez srha.
- Hidraulički i pneumatski vodovi na strojevima, gdje tanki zidovi štede težinu.
- Farmaceutski sustavi, sustavi hrane i pitke vode, gdje hrapavost površine određuje mogućnost čišćenja.
- Brodogradnja i usluge na moru, gdje hladno valjana završna obrada plus odgovarajuća kvaliteta odolijeva napadu klorida.
- Mehanički dijelovi visoke preciznosti, gdje je cijev strojno obrađena, a ne zavarena.
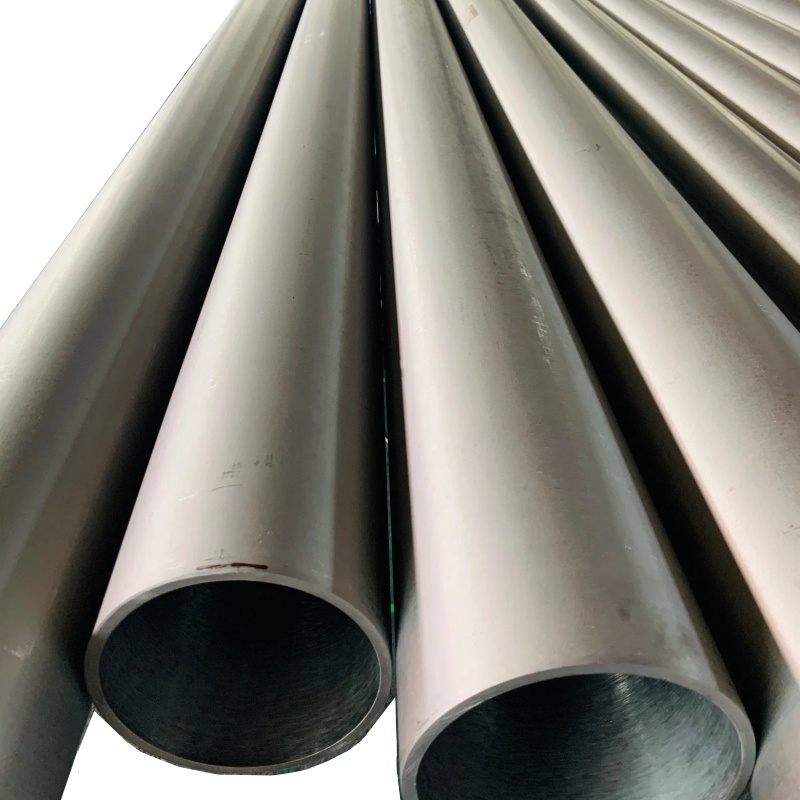 Hladno valjane cijevi od nehrđajućeg čelika za brodogradnju Hladno vučene i hladno valjane brodske nehrđajuće cijevi za brodogradnju, ponuđene u više razreda, površina i mogućnosti certifikacije; navedite stupanj, temperaturu i završnu obradu za točnu čistu ugradnju. Pogledajte proizvod →
Tijekom godina isporučili smo hladno valjane cijevi u većinu ovih poslova, a projekti koji teku glatko gotovo su uvijek oni kod kojih su stupanj, stanje i završna obrada zapisani prije nego što je prvi metar valjan.
Pitanja koja vrijedi postaviti prije naručivanja
Bez obzira kupujete li kod nas ili negdje drugdje, kratki kontrolni popis štedi dugu raspravu. Potvrdite stupanj i standard koji je naručen — ASTM A269, A213, A312 ili EN 10216-5 ponašaju se drugačije na toleranciju i ispitivanje. Potvrdite temperaturu: žareno, svijetlo žareno ili namjerno tvrdo. Potvrdite završetak i pitajte je li to procesna tvrdnja ili izmjerena vrijednost. Potvrdite testove: hidrostatske ili vrtložne struje, plus svaki test interkristalne korozije ili spljoštenja koji vaš krajnji korisnik zahtijeva.
Naš usporedna tablica veličine i sastava cijevi od nehrđajućeg čelika je razumno mjesto za zdravstvenu provjeru nominalne veličine uza zid prije nego što postane narudžbenica. A ako želite vidjeti kako se zapravo rukuje materijalom između valjanja i otpreme, obilazak tvornice otvoren je za posjetitelje i kupce.
Hladno valjani nehrđajući čelik nagrađuje malo pažnje u fazi specifikacije. Dogovorite se o temperamentu, toleranciji i površini, a cijev će sljedećih dvadeset godina raditi točno ono što je crtež obećao. Ostavite te tri riječi nejasne i nikakva količina dobre volje na utovarnom doku to neće popraviti. Ako razmišljate o određenoj dužnosti i želite drugo mišljenje o ocjeni ili završetku, naš tim će uvijek rado razgovarati o tome — većina onoga što znamo proizašla je iz razgovora koji su upravo takvi.